




QR kód

Produkty
Kontaktuj nás


Fax
+86-579-87223657

Email

Adresa
Wangda Road, Ziyang Street, Wuyi County, Jinhua City, Zhejiang Province, Čína


|
Hodnotenie Rozmer / Položka |
Podrobné technické parametre a dodaná hodnota |
|
priemysel |
Výroba polovodičov, balenie mikroelektroniky, optická komunikácia, technická keramika (GTMS/CTMS hermetické tesniace pole) |
|
Proces |
GTMS/CTMS Hermetické tesnenie sklo/keramika na kov Vysokoteplotné spekanie, CTE presné tepelné upínanie |
|
Riešenie |
Špeciálna grafitová fixačná doska s ultra vysokou hustotou mikrootvorov (plocha jednej dosky < 0,01㎡, usporiadaný s takmer 1 500 mikrootvormi; celková sada obsahuje takmer 10 000 mikrootvorov) |
|
Služby |
Výber materiálu a analýza tepelnej zhody CTE, návrh dráhy nástroja na hlboké obrábanie s mikrodierami, technická dokumentácia, sériová výroba a úplná kontrola |
|
Výsledky |
• Prekonalo nepretržité obrábanie hlbokých otvorov pre 10 000 otvorov počas 10 mesiacov, čím sa dosiahla kontrola nulových defektov na úrovni mikrónov |
Počas procesu vysokoteplotného spekania GTMS/CTMS v mikroelektronických obaloch musia špeciálne grafitové prípravky kombinovať lícovanie na úrovni mikrónov s vysokou tepelnou odolnosťou a stabilitou. Na riešenie výziev vylamovania hrán, ultrarýchleho opotrebovania nástrojov a kumulatívnej tolerancie v malých oblastiach s ultravysokou hustotou mikrootvorov, VeTek strávil 10 mesiacov prelomením prekážok nepretržitého hlbokého obrábania pre takmer 10 000 mikrodier prostredníctvom prispôsobenia materiálu, rekonštrukcie kinematiky rezania a realizovania vysoko spoľahlivej viacrozmernej kontroly v uzavretej slučke.
|
Hlavný záver:Prostredníctvom ortogonálnej optimalizácie procesných parametrov pre hlboké obrábanie mikrootvorov a výber grafitu na základe tepelného prispôsobenia CTE výťažok obrábania mikrootvorov vyskočil z rizika šrotu vsádzky na stabilnú rýchlosť dodávky nad 98,5 %. |
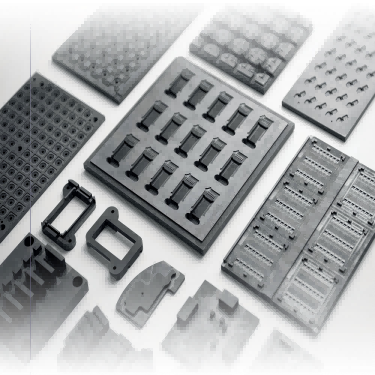
Obrázok 1 - GTMS/CTMS špeciálna grafitová upínacia doska a konštrukčné komponenty na opracovanie mikrootvorov
V procese hermetického balenia GTMS konzistencia otvorov a tepelná deformácia grafitových upínacích dosiek priamo určujú hermetickosť balenia a výťažnosť hotového produktu. Kľúčové ukazovatele procesu a výkonnosti pred a po technickom prielomu tímu VeTek sa porovnávajú nasledovne:
|
Hodnotiaca dimenzia |
Pred zlepšením (pôvodný stav procesu) |
Po zlepšení (optimalizované riešenie VeTek) |
|
Hustota mikrootvorov na jednej doske |
Takmer 1 500 otvorov / 0,01㎡ (Obrábanie veľmi náchylné na triesky) |
Takmer 1 500 otvorov / 0,01㎡ (Tvárnenie s nulovými chybami na mikrónovej úrovni) |
|
Miera opotrebenia kontinuálneho obrábacieho nástroja |
Opotrebenie prekračuje normu každých 200 otvorov, čo spôsobuje posun priemeru otvoru |
Špeciálna povrchová úprava a optimalizácia dráhy, miera opotrebovania nástroja znížená o 65 % |
|
Zhoda koeficientu tepelnej rozťažnosti (CTE). |
Tepelná rozťažnosť konvenčného grafitu bola relatívne vysoká, čo viedlo k odchýlke kolíka |
Presne prispôsobená krivka expanzie zliatiny Kovar |
|
Celková miera prijatia |
Častý odpad v dôsledku tolerancie na úrovni mikrónov prekračujúcich limity (<60%) |
Stabilný štandard dodávky šarží (≥98,5 %) |
|
Hlavný záver:Vysokohustotné tesnenie kolíkov sklo na kov kladie takmer limitné požiadavky na mikroskopickú geometrickú presnosť a vysokoteplotnú čistotu špeciálnych grafitových svietidiel. |
Zákazníkom v tejto spolupráci je výskumný a vývojový a výrobný podnik špecializujúci sa na vysoko spoľahlivé senzory a komponenty mikroelektronických obalov. Jej hlavné výrobné linky široko používajú procesy spekania GTMS/CTMS (Glass/Ceramic-To-Metal Seal). Vo vysokoteplotných tesniacich peciach slúžia špeciálne grafitové prípravky ako vysoko presné nosné formy, zodpovedné za presné umiestnenie a držanie stoviek až tisícov jemných kovových kolíkov (ako je zliatina Kovar) a sklenených predliskov. Keďže jedna grafitová upínacia doska v tomto projekte meria menej ako 0,01 m2, no musí presne pojať takmer 1 500 mikrootvorov, kompletná sada upínadiel integruje takmer 10 000 mikrootvorov s extrémne tenkými stenami medzi otvormi. Počas vysokoteplotného spekania pri 800 °C – 1000 °C, akýkoľvek mierny priemer otvoru mimo tolerancie, odchýlka polohy alebo uvoľnenie grafitového prachu priamo povedie k nakloneniu kovového kolíka, prasknutiu izolácie skla alebo dokonca k úplnej strate hermetiky.
|
Hlavný záver:Vysoká krehkosť grafitového materiálu, rýchle opotrebovanie mikrootvorov a kumulatívne tolerancie na úrovni mikrónov sú hlavnými spúšťačmi, ktoré vedú k hromadnému šrotu grafitových prípravkov na úrovni 10 000 otvorov. |
Pred prijatím technickej pracovnej skupiny VeTek sa zákazník stretol s vážnymi technickými prekážkami počas skúšobnej výroby a malosériového spracovania: Po prvé, vylamovanie a trhanie okraja mikrootvorov: Grafit je porézny krehký materiál; pri kontinuálnom vŕtaní mikrootvorov s vysokou hustotou, šmykové napätie v momente, keď mikrovrták ľahko vstupuje a vystupuje, vyvoláva odlamovanie krehkej hrany v ústí otvoru. Po druhé, odchýlka tolerancie spôsobená mikroopotrebením nástroja: Pri nepretržitom spracovaní tisícok mikrootvorov sa opotrebenie jemných vrtákov zintenzívňuje, čo spôsobuje, že priemery otvorov v hlbokých dierach vykazujú skosený gradient, kde odchýlka len niekoľkých mikrónov vedie k zlyhaniu a zošrotovaniu celej súpravy upínacích prípravkov obsahujúcich takmer 10 000 dier. Po tretie, nesúlad pri tepelnej rozťažnosti a kontaminácia prachom: Vysokoteplotný CTE bežných grafitových materiálov sa nezhoduje s kovovými kolíkmi a jemný prach sa ľahko odlupuje a kontaminuje rozhranie na spekanie skla.
|
Hlavný záver:Vďaka optimalizácii algoritmu dráhy nástroja, dynamickej kompenzácii reznej rýchlosti a jednoúčelovým mikrovrtákom s povlakom proti vylamovaniu sú problémy spojené s vylamovaním okrajov mikrootvorov a akumuláciou tolerancie hlbokých otvorov úplne prekonané. |
Na riešenie problémov hlbokého obrábania 10 000 mikrodier zrekonštruoval tím výskumu a vývoja VeTek model kinematiky rezania a implementoval systematické procesné inžinierstvo:
· Algoritmus dráhy nástroja a rekonštrukcia posuvu ponoru:Optimalizovaná rýchlosť posuvu a segmentovaná rýchlosť otáčania prostredníctvom ortogonálnych experimentov, pričom sa využíva stratégia pulzného zanorenia s mikroposuvom na efektívne zníženie šmykovej sily pri obrábaní o viac ako 45 %, čím sa úplne eliminujú chyby odštiepenia ústia otvoru.
· Mikrovrtáky a odstraňovanie triesok proti odštiepeniu triesok Optimalizácia toku poľa:Prispôsobené ultrajemnozrnné mikrovrtáky s diamantovým povlakom v kombinácii s pulzným podtlakovým mikrochladiacim systémom odstraňovania triesok zvýšili životnosť nástroja na odolnosť proti opotrebeniu viac ako 3-krát, čím sa zabezpečilo, že posun priemeru otvoru cez 1 500 mikrootvorov na jednu platňu zostane pod ±0,002 mm.
|
Procesný parameter / rozmer |
Pôvodný proces |
Optimalizovaný proces VeTek |
|
Stratégia podávania mikrodier na obrábanie |
Konštantný vysokorýchlostný nepretržitý ponor (vysoká nárazová sila) |
Segmentovaná fázová rýchlosť + stratégia mikroposuvu |
|
Výber nástroja Micro-Drill |
Bežný vrták z mikrokarbidu volfrámu bez povlaku |
Patentovaný ultrajemnozrnný mikrovrták s diamantovým povlakom proti odštiepeniu |
|
Odstraňovanie a chladenie triesok s hlbokými otvormi |
Bežné odstraňovanie triesok fúkaním vzduchu (hromadenie zvyškov prachu) |
Vysoko podtlakové pulzné dynamické sanie + mikronastavenie prietoku vzduchu |
|
Kontrola štiepania v ústach |
Miera vylamovania hrany otvoru > 8 % |
Ústie otvoru je úplné a hladké, miera vylamovania < 0,05 % |
|
Hlavný záver:Vybraný špeciálny grafit s vysokou tepelnou vodivosťou, ktorý sa presne zhoduje so zliatinou Kovar CTE, vytvára uzavretú slučku úplnej kontroly „Optical + CMM“ a ultrazvukového čistenia, čím sa dosahuje nulový počet defektov pri 10 000 otvoroch. |
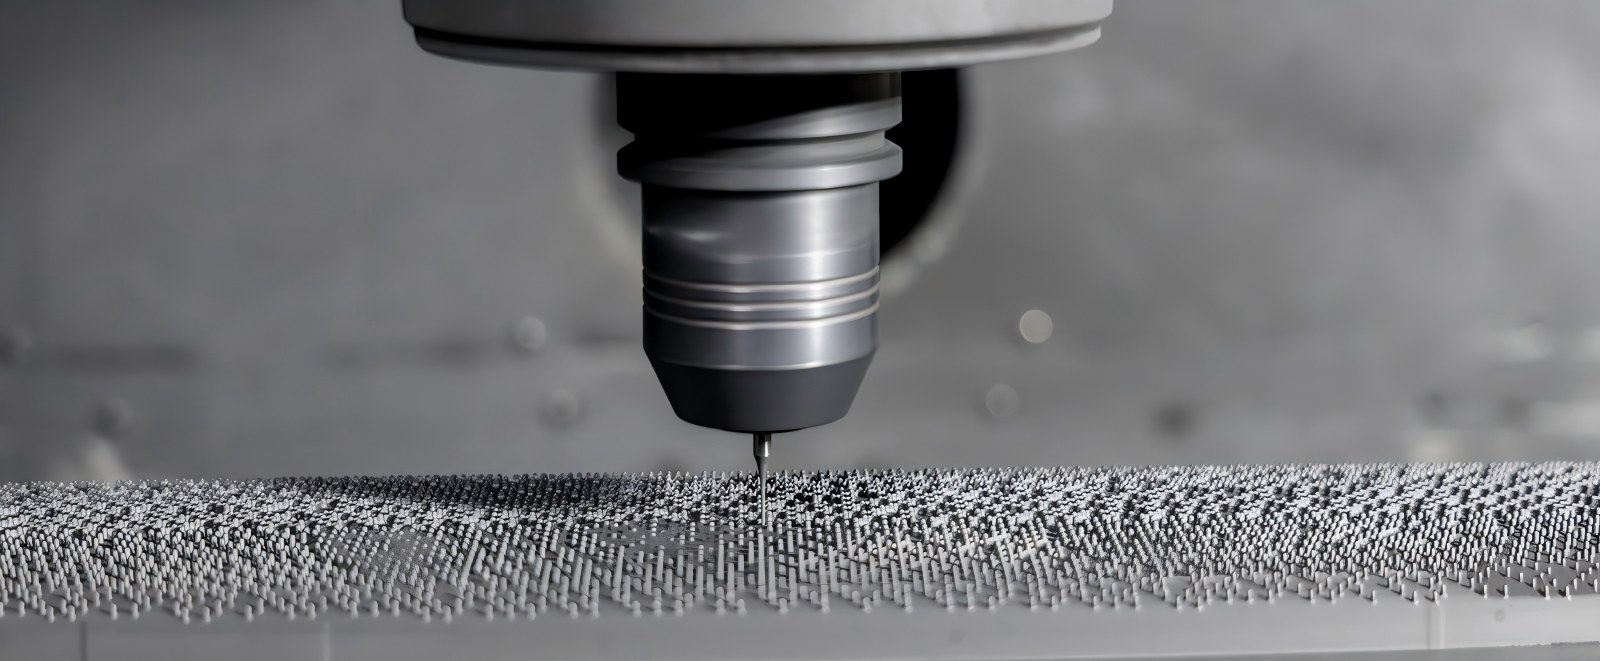
Obrázok 2 - Skutočné detaily špeciálnej grafitovej upevňovacej dosky s nulovým povrchovým odštiepením a vysoko presným usporiadaním mikrootvorov
· Riešenie prispôsobenia materiálu:Prísne vybraný izostatický špeciálny grafit vysokej čistoty s hustou mikroštruktúrou a vynikajúcou tepelnou stabilitou pri vysokých teplotách. Jeho koeficient tepelnej rozťažnosti (CTE) sa vysoko zhoduje s koeficientom tepelnej rozťažnosti zliatiny Kovar, čím výrazne potláča tepelné namáhanie pri vysokoteplotnom spekaní a uvoľňovanie mikroprachu.
· Spoločná kontrola a hĺbkové čistenie:Linka kontroly kvality zaviedla doplnkový systém „Optický prístroj na meranie obrazu + plne automatizovaný súradnicový merací stroj (CMM)“. Optické zobrazovanie rýchlo skenuje rozstup poľa s 10 000 dierami, zatiaľ čo CMM overuje kolmosť hlbokých dier a umiestnenie priestorových drážok; nakoniec doplnené o viacstupňové gradientové ultrazvukové čistenie na úplné odstránenie zvyškových grafitových nečistôt hlboko v mikroslepých otvoroch, čím sa dosiahne čistota polovodičovej triedy.
|
Hlavný záver:Poskytovanie profesionálnych inžinierskych odpovedí týkajúcich sa výberu materiálu upínania GTMS/CTMS, limitov tolerancie mikrootvorov a životnosti pri vysokých teplotách. |
Obrázok 3 - Vysoko presné CNC obrábacie centrum VeTek
Otázka: Aký je minimálny priemer otvoru a maximálne tolerancie pre obrábanie mikrootvorov špeciálnych grafitových prípravkov s vysokou hustotou?
A:VeTek má schopnosti mikroobrábania pre priemery otvorov pod 0,2 mm. Tolerancie priemeru otvorov možno stabilne kontrolovať v rozmedzí ±0,003 mm a skutočná kruhovitosť, ako aj tolerancie polohy pre 1 500 otvorov na jednej doske dosahujú ±0,005 mm, čo plne spĺňa požiadavky na balenie kolíkov s vysokou hustotou GTMS.
Otázka: Prečo musia hermetické spekacie zariadenia GTMS presne zodpovedať CTE zliatiny Kovar?
A:Ak počas cyklu spekania pri 800 °C – 1000 °C CTE upínadla a kovových kolíkov nie sú konzistentné, šmykové napätie generované chladením spôsobí posunutie kolíka, prasknutie skleneného telesa alebo zlyhanie tesnenia. Presné prispôsobenie CTE zaisťuje synchronizovanú expanziu a kontrakciu, čím sa zlepšuje hermetický výťažok.
Otázka: Ako proces ultrazvukového čistenia zabezpečuje, že v hlbokých mikrootvoroch nezostáva žiadny zvyškový grafitový prach?
A:Používame viacfrekvenčný gradientný ultrazvukový generačný systém kombinovaný s deionizovanou vodou a špeciálnymi čistiacimi prostriedkami. Využitím vysokofrekvenčných kavitačných efektov sa jemné grafitové častice hlboko vo vnútri mikrootvorov a slepých otvorov úplne odstránia, nasleduje fúkanie vysoko čistého dusíka a vákuové sušenie, aby sa dosiahla čistá zásielka na úrovni polovodičov.
V oblasti hermetických obalov polovodičov a mikroelektroniky presnosť opracovania na úrovni mikrónov a termodynamická stabilita nosičov priamo určujú výťažnosť balenia a využitie zariadenia. Spoliehajúc sa na nepretržitú akumuláciu vysoko čistých materiálov, presné obrábanie a kritickú výrobu polovodičových komponentov, VeTek úspešne prekonal výrobnú bariéru na priemyselnej úrovni 1 500 mikrootvorov husto usporiadaných na 0,01㎡ doska, realizujúca vysoko spoľahlivú sériovú dodávku špeciálnych grafitových prípravkov s 10 000 dierami.
Ako výrobný podnik zameraný navývoj CVD SiC, TaC povlakov, pevných SiC a kritických polovodičových materiálov a komponentovVeTek nepretržite poskytuje vysokovýkonné materiálové riešenia pre výrobu polovodičov, rast kryštálov a vysokoteplotné procesy. Spoločnosť VeTek zároveň poskytuje inžinierske služby vrátanevýber vysoko čistého grafitového materiálu, presné obrábanie a prispôsobená podpora výroby.
Ak hľadáte vysoko presné grafitové komponenty vhodné pre hermetické tesniace procesy GTMS/CTMS, alebo požadujete zhodu materiálov, štrukturálnu optimalizáciu a validáciu vzoriek, neváhajte kontaktovať inžiniersky tím VeTek. Poskytneme vám technickú podporu na jednom mieste od výberu materiálu až po precíznu výrobu.
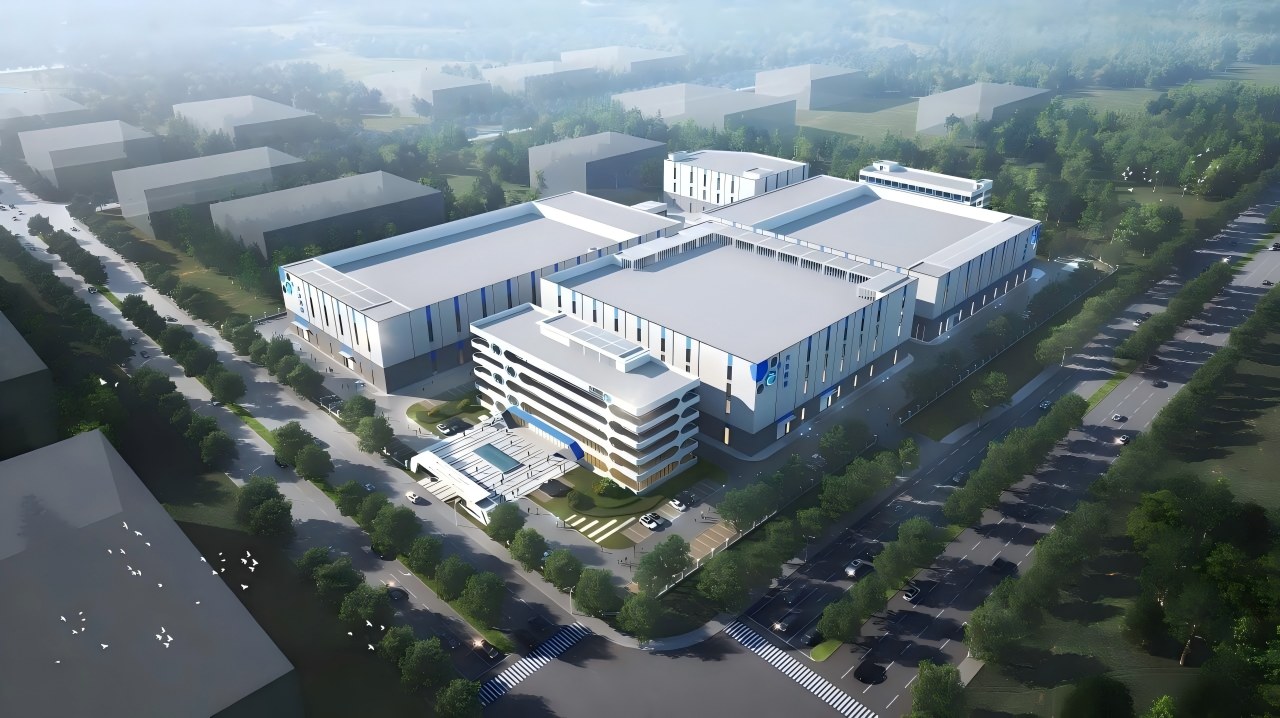
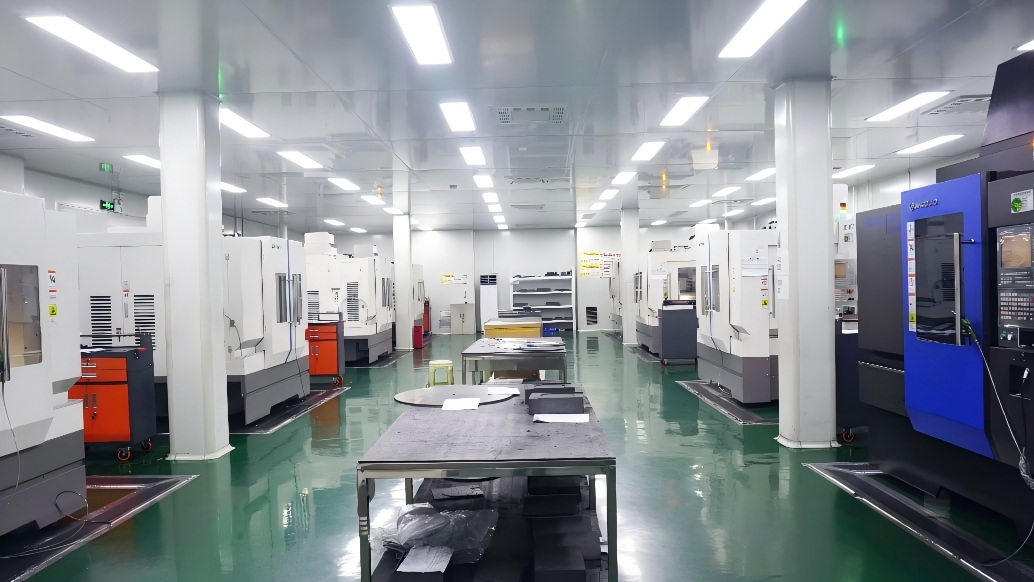
Obrázok 4 - Panoramatický pohľad na výskum a vývoj špeciálnych materiálov VeTek a základňu precíznej výroby
+86-579-87223657
Wangda Road, Ziyang Street, Wuyi County, Jinhua City, Zhejiang Province, Čína